- 電 話:
- +86-412-6330396(銷售)
+86-412-6322505(售后)
- 傳 真:
- +86-412-6348121
- 地 址:
- 遼寧省鞍山市鐵東區和平路(鞍山辦)
砂輪的氣孔,是磨削效率與壽命的隱形開關。孔隙率不足,磨屑無處容身,砂輪堵塞、工件燒傷;孔隙不均,粗糙度失控、功率飆升。行業實證,優質孔隙結構能讓磨削比提升20%以上、工件表面溫度降低30–50℃。砂輪造孔劑,正是控制氣孔結構的關鍵。
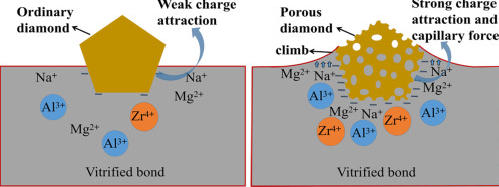
多孔金剛石通過表面化學修飾增強界面結合力。化學惰性的陶瓷微珠造孔劑不干擾該機制,造孔同時不折損砂輪強度
傳統造孔劑的短板同樣明顯。有機造孔劑(精萘、核桃殼粉、塑料小球)在燒結前就大量產氣,素坯開裂、成品率低,孔形極不規則。精萘在生產和磨削使用中產生有害刺鼻氣體,污染環境、腐蝕設備,對生產人員造成極大的身體傷害。碳粉燒后殘留,直接削弱結合劑強度。
空心玻璃微珠在CBN陶瓷結合劑中的溫區風險。專利CN105922144A明確將空心玻璃微珠作為超硬磨具造孔劑,適用于金屬、陶瓷、樹脂三種結合劑體系。其粒度10–250μm,壁厚1–2μm,化學成分堿性硅酸鹽玻璃。但玻璃微珠軟化點僅600–700℃——低溫陶瓷結合劑CBN燒結660–800℃、常規陶瓷結合劑850–950℃,玻璃微珠正處于軟化/熔融臨界溫窗。這意味著在CBN陶瓷結合劑高溫燒結過程中,玻璃微珠存在變形、熔融風險,球形結構可能在燒結過程中被破壞。
專利CN105922144A同樣確認,空心玻璃微珠可用于樹脂結合劑CBN砂輪,在150–200℃固化工藝中不會軟化。在樹脂砂輪場景中,E-SPHERES的角色定位是“環保升級+孔徑精準可控”,而非“替代失效方案”。
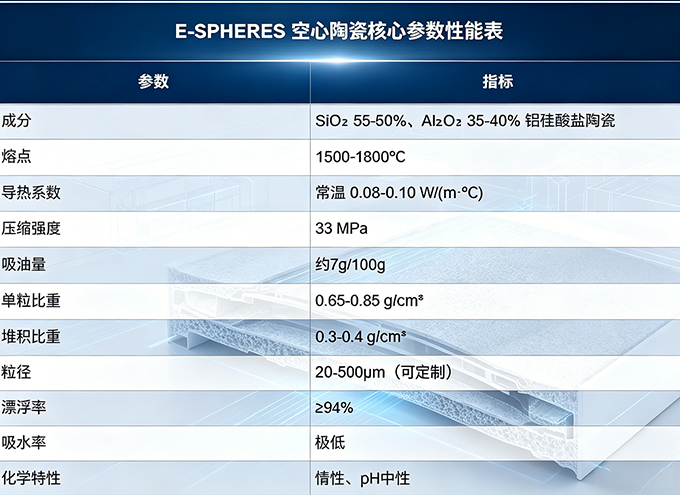
大連義邦E-SPHERES?空心陶瓷微珠,給出的是“球形答案”:
●耐溫1700℃——CBN低溫陶瓷結合劑660–950℃燒結全程球形完整,規避玻璃微珠軟化臨界風險
●粒徑20–500μm可定制——規則球形氣孔,孔隙率可預測、孔徑按需可控(75–500μm標準粒徑,更小粒徑可定制)
●壓縮強度33MPa——砂輪成型壓制不破碎,保孔形
●無機惰性、無煙無味——樹脂砂輪環保替代有機造孔劑,無殘留、無粉塵燃爆風險,可輕松通過《GB/T 26572-2011電子電氣產品限用物質要求》等3C認證相關檢測標準
●批次一致、保質期長——漂浮率≥94%,粒徑分布窄,量產品質穩定
從CBN精密磨削到樹脂砂輪環保化,讓每一顆氣孔都長在它該在的位置。大連義邦E-SPHERES?空心陶瓷微珠提供從功能填料到隔熱涂料應用的全鏈條技術支持。如需了解更多技術參數或安排樣品測試,請聯系電話13130080576。

專業技術咨詢
全方位產品解讀
成熟解決方案
成功客戶案例分享

+86-412-6330396(銷售)
+86-412-6322505(售后)