- 電 話:
- +86-412-6330396(銷售)
+86-412-6322505(售后)
- 傳 真:
- +86-412-6348121
- 地 址:
- 遼寧省鞍山市鐵東區和平路(鞍山辦)
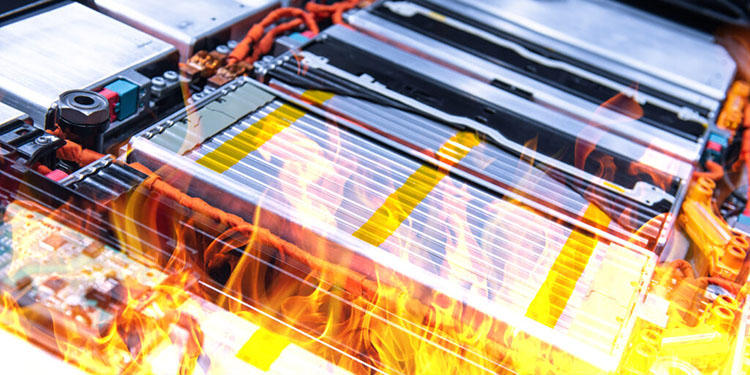
新能源汽車電池熱失控是一個溫度飆升的過程。單芯熱失控后,幾秒內局部溫度沖上800-1000℃,高溫氣體和顆粒噴射波及相鄰電芯。一旦相鄰電芯被引燃,連鎖反應啟動,整個電池包的滅火窗口隨之關閉。
環氧層壓隔熱板安裝在模組與電池包殼體之間、電池包頂蓋等位置,是電池包結構中的一道關鍵熱失控屏障。但隔熱板選填料這件事上,行業里有一個普遍的認知偏差:只看常溫導熱系數,不看高溫下材料本身能不能撐住。
常溫導熱系數低 ≠ 熱失控場景能用。
三種填料的工況差異
硅氣凝膠的常溫導熱系數可以做到0.02 W/(m·℃)以下,實驗室數據確實好看。但它的短板在熱失控場景里被放大:納米多孔骨架在超過800℃后開始坍塌。骨架一崩,低導熱機制隨之失效,隔熱層變成松散粉層,物理屏障的意義就沒了。同時它還面臨加工粉塵大、需封裝或保護層等問題。
玻璃空心微珠的軟化點約600-700℃,熱失控溫度遠超這個區間。球形結構塌陷后,半真空空腔消失,隔熱層從多孔結構變成致密玻璃塊,導熱系數反而上升。700℃以下的數據再漂亮,到了1000℃的場景里不適用。
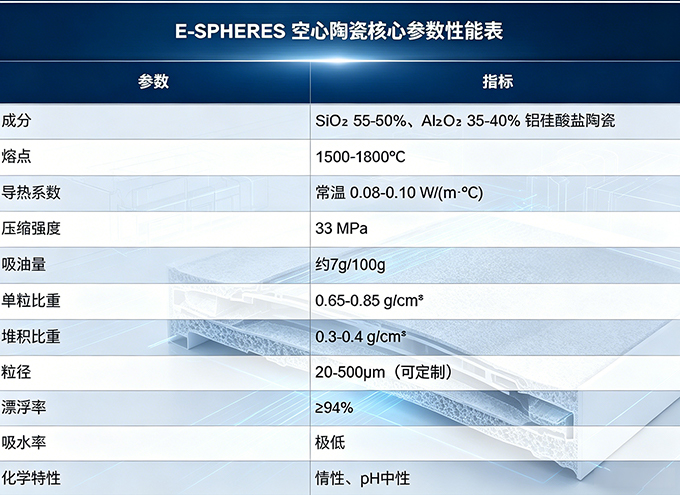
E-SPHERES空心陶瓷微珠的成分是SiO? 55-60%、Al?O? 35-40%的鋁硅酸鹽陶瓷,熔點1500-1800℃。在這個溫度區間以下,球形閉孔結構保持完整,半真空空腔持續阻斷熱傳導路徑。與氣凝膠和玻璃微珠的區別在于:它不是靠常溫導熱系數取勝,而是在熱失控的真實溫度條件下,材料結構本身不失效。
除了耐溫,還得能加工
環氧層壓隔熱板用于模組與殼體之間、電池包頂蓋等位置,是環氧樹脂基復合材料板。填料不是“攪進去就行”,加工性比導熱系數更容易翻車。
吸油量是容易被忽視的指標。填料吸油量高,意味著需要更多樹脂才能潤濕顆粒表面。樹脂用量增加,重量和成本隨之上升,體系粘度也同步抬高。如果填料在第一輪混合中吸走大量樹脂,后續補樹脂很難均勻分散,板子內部密度和隔熱性能就會出現不均一。E-SPHERES吸油量約7g/100g,在陶瓷填料中處于低吸油量水平。同等填料添加比例下,配方設計的回旋余地更大。
壓縮強度是另一個關鍵約束。33MPa在攪拌鍋里的真實價值在于:如果微珠在高速混合中大量破碎,空心結構被破壞,隔熱和輕量化效果同步打折;碎片和細粉表面積暴增,樹脂體系瞬間變稠,填料尚未加到目標比例即無法繼續操作。對于電池隔熱板而言,填料添加量直接決定隔熱表現——如果20%的添加量已逼近工藝上限,30%、40%便無從談起。
球形和圓度是第三個容易被忽略的變量。同等體積分數下,球形顆粒在樹脂中的流動阻力遠低于不規則碎片。球形度越高,體系在粘度崩潰前可容納的填料越多;填料越多,隔熱屏障越厚。低吸油量、高壓縮強度、高球形度——三者共同決定高填料填充策略能否落地。
量產一致性的空心陶瓷微珠
電池安全材料都要過認證。認證周期長、測試項目多、通過之后換材料成本高,這是汽車行業的鐵律。客戶今天送樣的隔熱板通過了全部熱失控測試,三個月后量產批次換了另一批微珠,吸油量變了、樹脂流動性變了、填料添加比例不得不調、最終隔熱表現跟著漂——這種風險在汽車供應鏈里是不可接受的。
E-SPHERES由澳大利亞Envirospheres生產,原料來源穩定,化學成分、粒徑分布、吸油量、密度等關鍵指標的批次一致性可追溯。對于正在走認證流程、或已拿到定點需要穩定供貨的電池隔熱板制造商來說,填料的一致性不是加分項,是準入門檻。
適用方向
●電池包上蓋隔熱防護板
●模組與殼體之間的防火隔熱板
●電池包箱體防護隔熱層
●高壓連接件熱防護
如需了解更多技術參數或安排樣品測試,歡迎聯系大連義邦技術團隊:13130080576。

專業技術咨詢
全方位產品解讀
成熟解決方案
成功客戶案例分享

+86-412-6330396(銷售)
+86-412-6322505(售后)