產品中心
- 電 話:
- +86-412-6330396(銷售)
+86-412-6322505(售后)
- 傳 真:
- +86-412-6348121
- 地 址:
- 遼寧省鞍山市鐵東區和平路(鞍山辦)
航發葉片翻修是循環,不是一次。現代渦輪葉片平均可經歷3到4輪完整再制造循環,每輪延長約1200飛行小時。每一輪翻修,舊涂層、舊粘結層要去除,修完重新滲鋁、重新上熱障涂層,滲鋁做幾次,葉根就要遮幾次。對維修單位而言,遮蔽不是一次性采購,而是跟著修理循環高頻發生的工序。
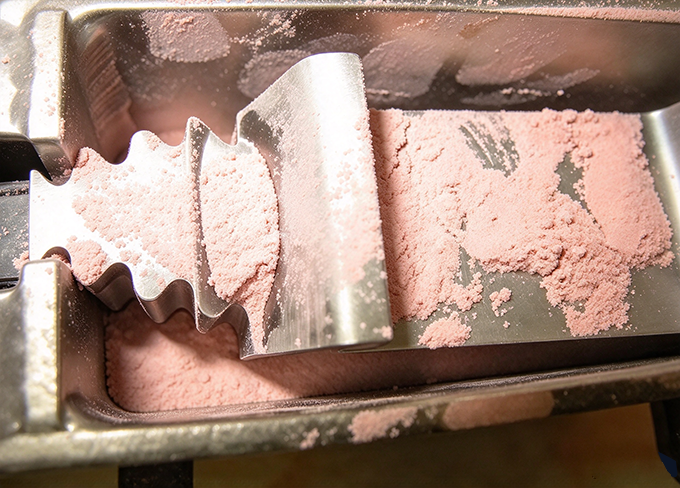
大連義邦耐高溫遮蔽粉末,專為航空發動機、燃氣輪機及表面處理行業設計,用于渦輪葉片(高壓、低壓)與導向葉片(高壓、低壓)葉根(榫頭)部位的遮蔽防護,適配CVD、VPA(氣相滲鋁)、粉末包埋滲、料漿滲鋁等主流擴散涂層工藝。
遮蔽在翻修線上為什么關鍵
遮蔽的耗材成本可以按輪次攤銷,修理次數的消耗卻不可逆。去除涂層時,與粘結層相接的基體金屬會被一同帶走,葉片基體厚度單向遞減,修理次數有上限,部分主機廠在維修手冊中直接寫明限制,這個額度用一次少一次。
遮蔽與這個額度直接相關:遮不到位,滲層竄到葉根,榫齒是與輪盤配合的受力面,滲層與基體熱膨脹失配,受力時易起裂、剝落,葉片可能直接報廢;遮得住但邊界模糊,涂層區與非涂層區之間留一圈毛邊,就得多打磨、多清理,磨掉的仍是基體。遮不住吃報廢,遮不干凈吃余量,兩頭都在消耗額度。
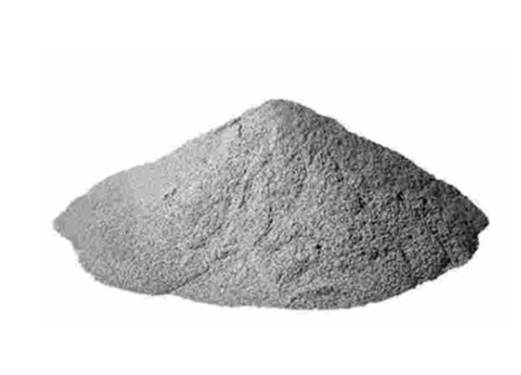
兩層結構:保護層接住滲劑,隔離層整片剝離
翻修對遮蔽的要求不是“能擋住”,而是“擋得住、又剝得干凈”,這正對應粉末的兩層結構:保護層先承接滲入的鋁,隔離層讓事后能整片剝離。先接住,基體才不被滲;能整片下來,才不用靠磨。涂層區與非涂層區邊界清晰,不留雜質殘渣,合金耗減允許上限控制在0.0005%量級。
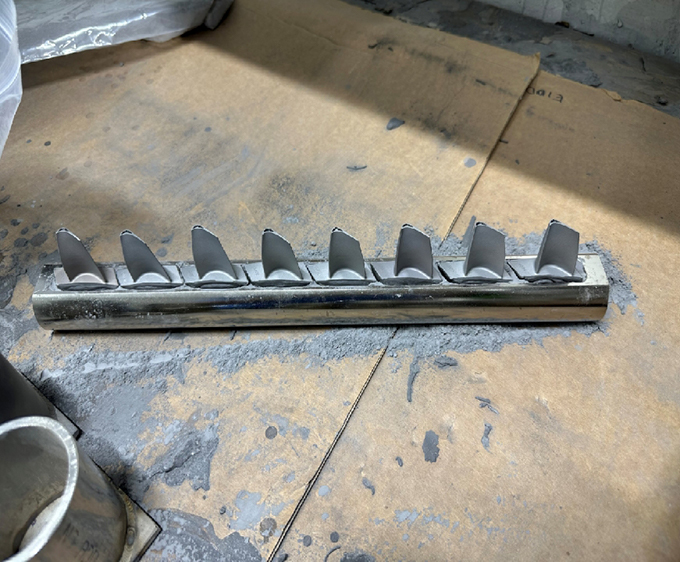
三步裝填,即填即用
操作就三步:葉根插入夾具、倒入粉末、輕拍或輕敲排除空隙。無需多遍涂刷,無需等待干燥,也不依賴手感判斷厚薄。維修單位型號雜、多班次并行,動作固定意味著結果不隨人變。
與常用的遮蔽泥漿相比:泥漿類產品通常需要刷涂3到4遍,每遍自然晾干15到20分鐘,累計耗費近2個小時;出爐后殘留物還會牢牢燒結附著在葉片表面,需要單獨安排清理工序,打磨時存在傷及基體金屬的風險。粉末遮蔽出爐后仍是干粉狀態,從工裝里直接倒出即可,快速清理無殘留。此外,大部分泥漿為一次性耗材,而粉末與工裝可多次循環使用,按年排產核算,單片遮蔽成本逐輪下降。
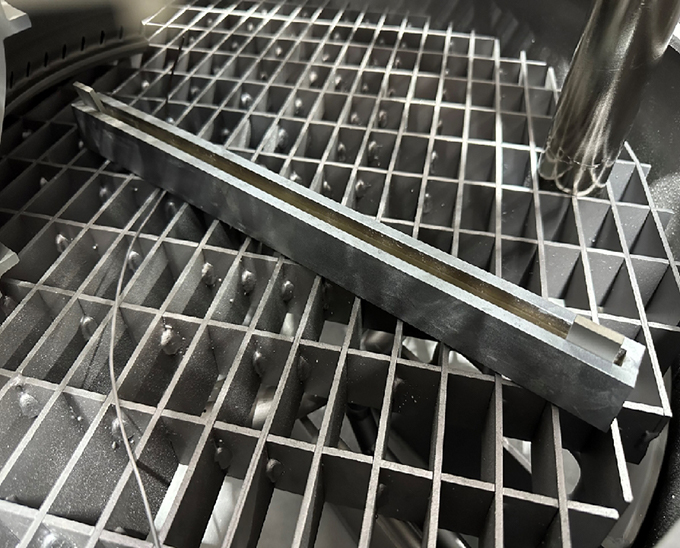
粉末與工裝均可回用
散裝填縫粉用過之后經篩分即可回用,結塊部分按工藝再做爐內處理后繼續使用;定制的合縫工裝可連用一到兩年,扛一百次以上的高溫循環,一個工裝一次裝約十個部件,攤到單片,前期投入很快攤薄。
工裝配套與翻修效率
合縫精度直接決定粉末能否發揮作用,工裝精度不到位,粉填得再滿,縫隙照樣漏。維修單位型號雜,工裝需覆蓋多個型號、多輪返修。大連義邦可一并承接合縫工裝的設計與制作,粉末與工裝配套交付,而不是只提供粉末、讓客戶自行配夾具。
當下的產能環境放大了這一優勢:全球前五家葉片再生服務商產能利用率已達89%,新建產能周期普遍超過26個月。填粉耗時主要由件數決定,與葉片大小、表面積關系不大;涂刷型方案的耗時隨面積增長,批量翻修時差異會被放大。遮蔽工序快一分鐘,翻修線就多出一批。
樣品測試與技術咨詢
對于正在推進航發葉片翻修項目的單位,如果受限于葉根遮蔽的邊界精度或產線節拍,可提供具體型號進行樣品測試與工藝適配評估。如有相關技術問題,歡迎致電13130080576與大連義邦技術團隊溝通。
- 上個產品:NeoronFLOW水性模內膠衣
- 下個產品:無

專業技術咨詢
全方位產品解讀
成熟解決方案
成功客戶案例分享

+86-412-6330396(銷售)
+86-412-6322505(售后)